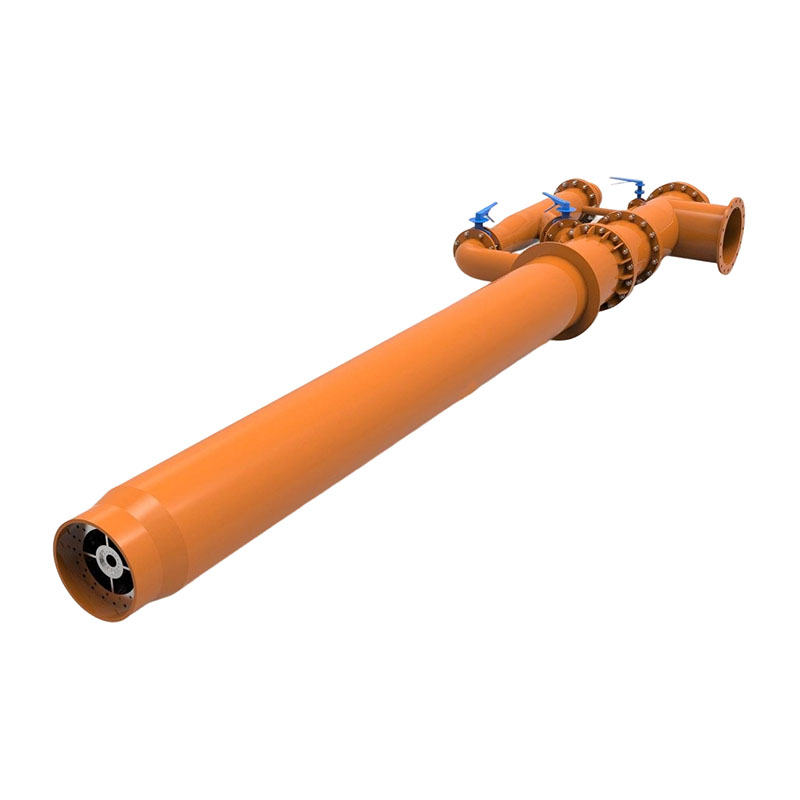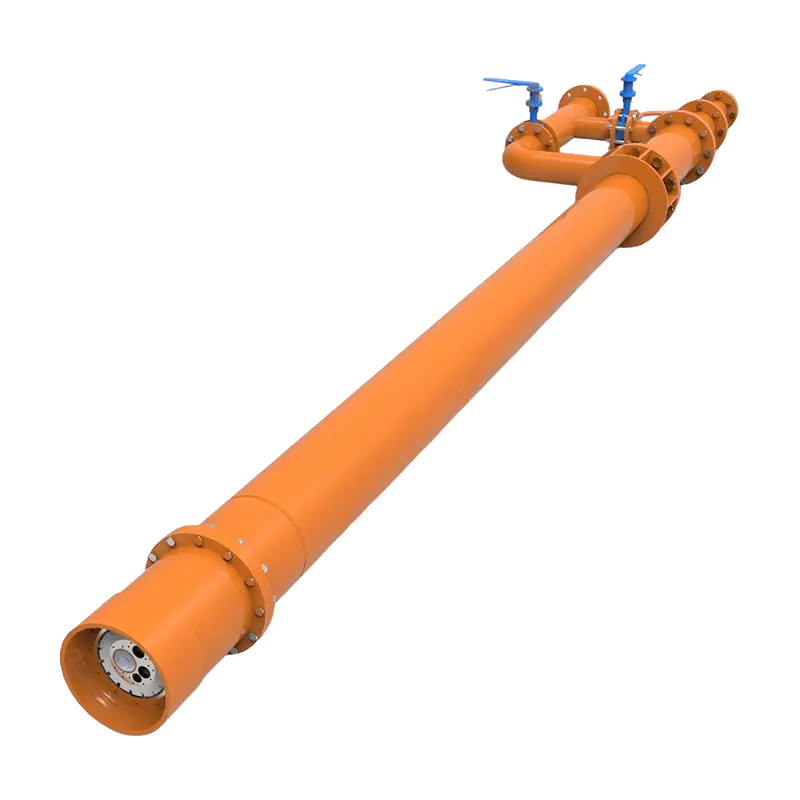

A Hot Blasting Furnace je vysoká pec na výrobu železa dodávaná vzduchem, který byl předehřátý – obvykle na 900–1 300 °C – předtím, než je vháněn do pece tryskami zvanými dmýchací trubice, spíše než aby byl přiváděn vzduch o pokojové teplotě („studený proud“). K samotnému předehřívání dochází v samostatném zařízení zvaném horkovzdušná kamna (také známá jako Cowperova kamna) a výsledný ohřátý vzduch je to, čemu se říká „horký proud“. Téměř každá dnes provozovaná vysoká pec používá tento systém, protože předehřátý vzduch dramaticky snižuje spotřebu paliva a zvyšuje výkon ve srovnání se studenými vysokými pecemi používanými před 30. lety 19. století.
Na rozdílu záleží, protože horký nápor není jen drobným vylepšením – je to jedna z mála inovací, díky kterým je výroba železa na koks ve velkém měřítku ekonomicky životaschopná. Vysoké pece napájené vzduchem předehřátým na 900–1 250 °C mohou generovat tavicí teploty kolem 1 650 °C, což výrazně snižuje spotřebu koksu na tunu vyrobeného železa. Pochopení toho, jak systém horkého tryskání funguje – a proč na teplotě vzduchu tolik záleží – je klíčem k pochopení účinnosti moderní vysoké pece.
Systém horké vysoké pece je postaven na dvou spojených částech zařízení, které spolupracují: na samotné vysoké peci, kde dochází k tavicí reakci, a na horkovzdušných kamnech, kde se vzduch ohřívá dříve, než vůbec dosáhne pece.
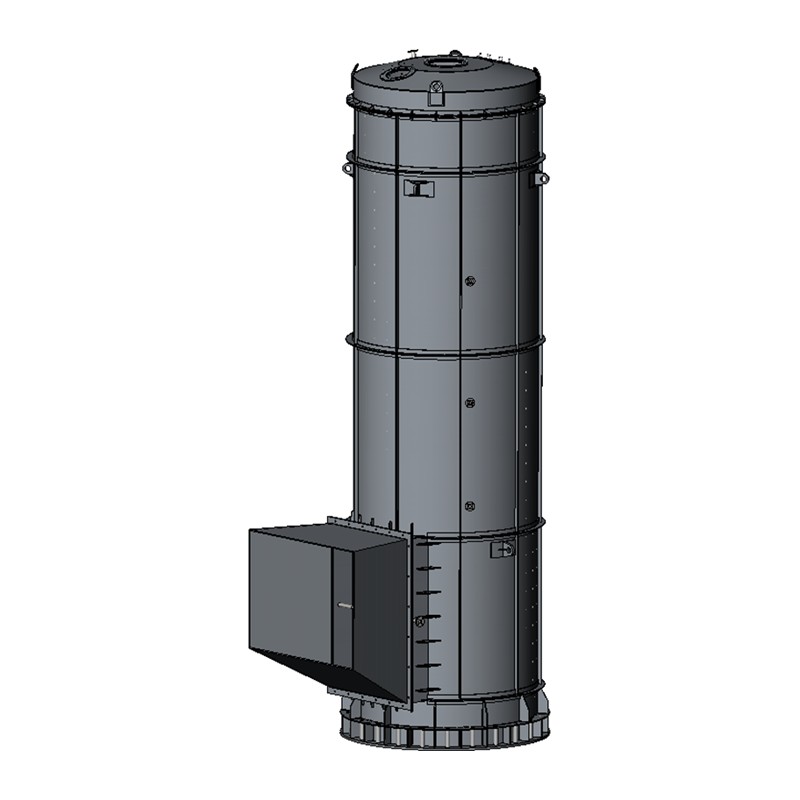
Kamna jsou v podstatě vertikální válcový ocelový plášť vyložený šamotovou cihelnou, s vnitřním prostorem rozděleným na dvě komory: spalovací komoru, kde se spalují plyny z vysoké pece a dalších zdrojů paliva, a regenerační komoru vyplněnou žebrovinovou výplní ze žáruvzdorných cihel vytápěných spalovaným plynem. Tyto žáruvzdorné „žebrové cihly“ jsou médiem pro akumulaci tepla – nasávají teplo během spalování a uvolňují ho později, když jimi prochází čerstvý vzduch.
Horkovzdušná kamna neběží nepřetržitě v jednom režimu – střídají se mezi dvěma fázemi. Během doby provozu na plyn (spalování) se topný plyn spaluje za účelem zahřátí tepelného zásobníku ze šachovnicových cihel; během doby náběhu se vzduch ohřívá jeho prouděním přes tento tepelný zásobník. Během periody foukání je čerstvý vzduch poháněn ventilátorem se zvýšeným tlakem přes ohřáté cihly a po zahřátí až na 1200 °C je tento vzduch – nyní nazývaný horký vzduch – přiváděn do spodní části vysoké pece pro tavení železné rudy.
Protože jedna kamna nemohou současně ohřívat plyn a ohřívat vzduch, je většina vysokých pecí obsluhována třemi kamny: zatímco se ohřívají dvě, proud vzduchu prochází regenerační komorou třetích kamen na cestě do vysoké pece. Tato rotace umožňuje vysoké peci přijímat nepřetržitý nepřerušovaný přívod horkého vzduchu po celých 24 hodin.
Ohřátý vzduch putuje z kamen do topeniště přes rušnou trubku, která jej rozvádí do trysek horkého vzduchu neboli dmýchadel, namontovaných kolem základny topeniště. Vzhledem k tomu, že pro dobrou účinnost pece je třeba udržovat teplotu horkého dmýchání konstantní a teplota přirozeně klesá, jak se kamna ochlazují, je horký dech směšován s kontrolovaným podílem studeného foukání v směšovací komoře, aby se udržela konstantní výstupní teplota, i když se spotřebovává akumulované teplo jednotlivých kamen.
Horký výbuch není moderní vynález – pochází z počátku 19. století a představuje jeden z klíčových průlomů v historii průmyslové výroby železa. Až do 20. let 19. století se ve skutečnosti myslelo, že studený vzduch produkuje kvalitnější železo než horký vzduch, především proto, že snížená vlhkost chladného zimního vzduchu byla považována za prospěšnou.
Horký výbuch vynalezl a patentoval pro železné pece James Beaumont Neilson v roce 1828 ve Wilsontown Ironworks ve Skotsku. Neilson zjistil, že zvýšením teploty výbuchu na pouhých 300 °F (149 °C) mohl snížit spotřebu paliva z 8,06 tun uhlí na 5,16 tun na tunu vyrobeného železa, přičemž další snížení lze dosáhnout při vyšších teplotách. Výsledky byly dramatické a rychle ověřitelné v měřítku: zdokumentované údaje z Clyde Iron Works mezi lety 1829 a 1833 ukazují, že při tavení koksu za studena se spotřebovalo 8,2 tuny uhlí na tunu železa a vyrobilo se 37,5 tun surového železa na pec za týden, zatímco horké otryskávání s koksem snížilo spotřebu uhlí na 5,3 tun a zvýšilo produkci na 54,9 tun za týden.
Neilsonovo původní vybavení mělo skutečná omezení. Litinové trubky uložené v cihlové peci měly různé expanzní charakteristiky, což mělo za následek několik prasklých trubek, a dodávací zařízení používalo pevné dmýchací trubice a pružné kožené spoje, které nemohly odolat vysokým teplotám. Až v roce 1860 vynalezl Angličan Edward Alfred Cowper první úspěšná horkovzdušná kamna – regenerační design z kostkovaných cihel, který je v rafinované podobě dodnes průmyslovým standardem. Rychlé přijetí, které následovalo, bylo zarážející: horký výbuch byl obecně používán po celé Velké Británii v roce 1835, pouhých sedm let po Neilsonově původním objevu.
| Furnace Type | Uhlí použité na tunu železa | Pig Iron Output per Week |
|---|---|---|
| Cold blast with coke | 8.2 tonnes | 37.5 tonnes |
| Hot blast with coke | 5.3 tonnes | 54.9 tonnes |
| Hot blast with coal | 3.0 tonnes | 62.2 tonnes |
Hlavním důvodem, proč tryskání funguje, je přímočará termodynamika: studený vzduch vstupující do pece se musí ohřát spalováním paliva uvnitř pece, než může udělat něco užitečného, což plýtvá koksem na pouhé zvýšení teploty přiváděného vzduchu. Předehřevem proudu vzduchu před jeho vstupem do pece se zvyšuje přívod tepla ve formě citelného tepla, které přímo snižuje rychlost koksu.
Moderní výzkum potvrzuje, že vztah platí velmi předvídatelnou rychlostí. Na každých 100 °C zvýšení teploty výstupního vzduchu horkého dmýchání lze snížit poměr koksu z vysoké pece o 4–7 %, výkon lze zvýšit o 3–5 % a odpovídajícím způsobem vzrůst vstřikovací kapacita uhlí. Samostatný průmyslový odhad to vyjadřuje v absolutních hodnotách: každé zvýšení teploty horkého dmýchání o 10 °C v rušném potrubí snižuje rychlost koksu ve vysoké peci přibližně o 4 až 6 kg na tunu horkého kovu.
To je také důvod, proč se horké tryskání stalo s pokrokem technologie pece spíše nezbytností než volitelným. Tryskový předehřev na teplotu kolem 1 200 °C je nyní považován za nezbytný při vstřikování práškového uhlí tryskami, protože horký vzduch zajišťuje rychlejší ohřev, pyrolýzu uhlí a spalování výsledných plynných produktů.
Ne všechna horkovzdušná kamna jsou postavena stejným způsobem. Podle různého uspořádání a konstrukce spalovací komory a regenerátoru se horkovzdušná kamna obecně dělí na tři základní konstrukční formy: vnitřní spalování, vnější spalování a horní spalování. Volba mezi nimi je do značné míry otázkou toho, kolik podlahové plochy je k dispozici a na jakou špičkovou teplotu horkého rázu se operace zaměřuje.
V provedení s vnitřním spalováním jsou kamna tvořena válcovou žáruvzdornou stěnou s vnitřní svislou přepážkou, která rozděluje jednoduchý plášť na spalovací komoru a žebrovou komoru obsahující žebrové cihly. Toto je kompaktnější, tradiční uspořádání, ale přichází s konstrukčním omezením: konstrukce vnitřní spalovací komory s dělicí stěnou má známé slabé místo v rozích spalovací komory.
Kamna s vnějším spalováním se skládají ze samostatné šachtové komory a spalovací komory, které jsou spojeny spíše křížením než společnou vnitřní stěnou. Oddělení dvou komor do odlišných skořepin odstraňuje slabé místo vnitřního designu v oblasti pnutí v rohu a obecně podporuje vyšší špičkové teploty.
Novější kategorie kamen nemá vůbec žádnou spalovací komoru v konvenčním slova smyslu – jsou známá jako kupolová spalovací kamna, bezšachtová kamna nebo kamna Kalugin. Celkově technologie horkovzdušných pecí, zejména design a kvalita jejich žáruvzdorných materiálů, prošla v posledních letech obrovskými vylepšeními a dosáhla úrovně vyspělosti, která zajišťuje životnost přes 30 let u dobře postavených kamen.
Vzhledem k tomu, že různé zóny kamen jsou vystaveny velmi rozdílným teplotám, nelze použít jedinou žáruvzdornou cihlu. Výběr materiálu je vrstvený podle toho, jak se jednotlivé sekce šachovnice skutečně zahřívají.
Tento vrstvený přístup – přizpůsobení žáruvzdorného stupně skutečnému teplu, které každá zóna zažívá – umožňuje jedinému kamenu bezpečně zvládnout teplotní gradient, který přesahuje stovky stupňů odshora dolů.
Horkovzdušná kamna šetří enormní množství koksu, ale sama jsou významnými spotřebiteli energie – což je fakt často opomíjený při hodnocení celkové účinnosti vysoké pece. Množství vysokopecního plynu potřebného pro kamna tvoří přibližně 40 % celkového výkonu vysokopecního plynu a spotřeba energie kamen může dosáhnout 25 % celkové spotřeby energie závodu.
V přepočtu na tunu jsou čísla stejně vypovídající: na základě údajů ze šesti účinných systémů horkovzdušných ohřívačů po celém světě je průměrná celková potřeba primární energie 1,8 GJ na tunu horkého kovu u horkovzdušných ohřívačů ve srovnání s 11,6 GJ na tunu samotné vysoké pece. To znamená, že systém kamen, i když je v absolutním energetickém vyjádření menší než pec, stále představuje smysluplný a kontrolovatelný podíl na celkové spotřebě energie v závodě – a systém, kde se zvýšení účinnosti promítá přímo do úspor koksu.
Praktická zlepšení v provozních závodech to prokázala spíše v reálných číslech než v teorii. Zdokumentované výsledky optimalizace pece-baterie u integrovaných výrobců oceli v USA zahrnují snížení spotřeby paliva v kamnech o 8 až 15 kg na tunu horkého kovu a zvýšení teploty horkého tryskání o 15 °C až 30 °C, což se promítá do snížení rychlosti koksu zhruba o 6 až 12 kg na tunu horkého kovu.
Pro každého, kdo provozuje nebo hodnotí systém horké vysoké pece, několik parametrů konzistentně určuje, jak dobře fungují kamna a kde se účinnost získává nebo ztrácí.

 Výrobci OEM/ODM vysoce výkonných spalovacích a tepelných zařízení